
溶接アンダーカットの原因とJis許容基準|現場で防ぐ対策と補修の極意

溶接アンダーカットの原因とJis許容基準|現場で防ぐ対策と補修の極意に関する最新のニュースを速報でお届けします。最新情報を求める方は必見です。
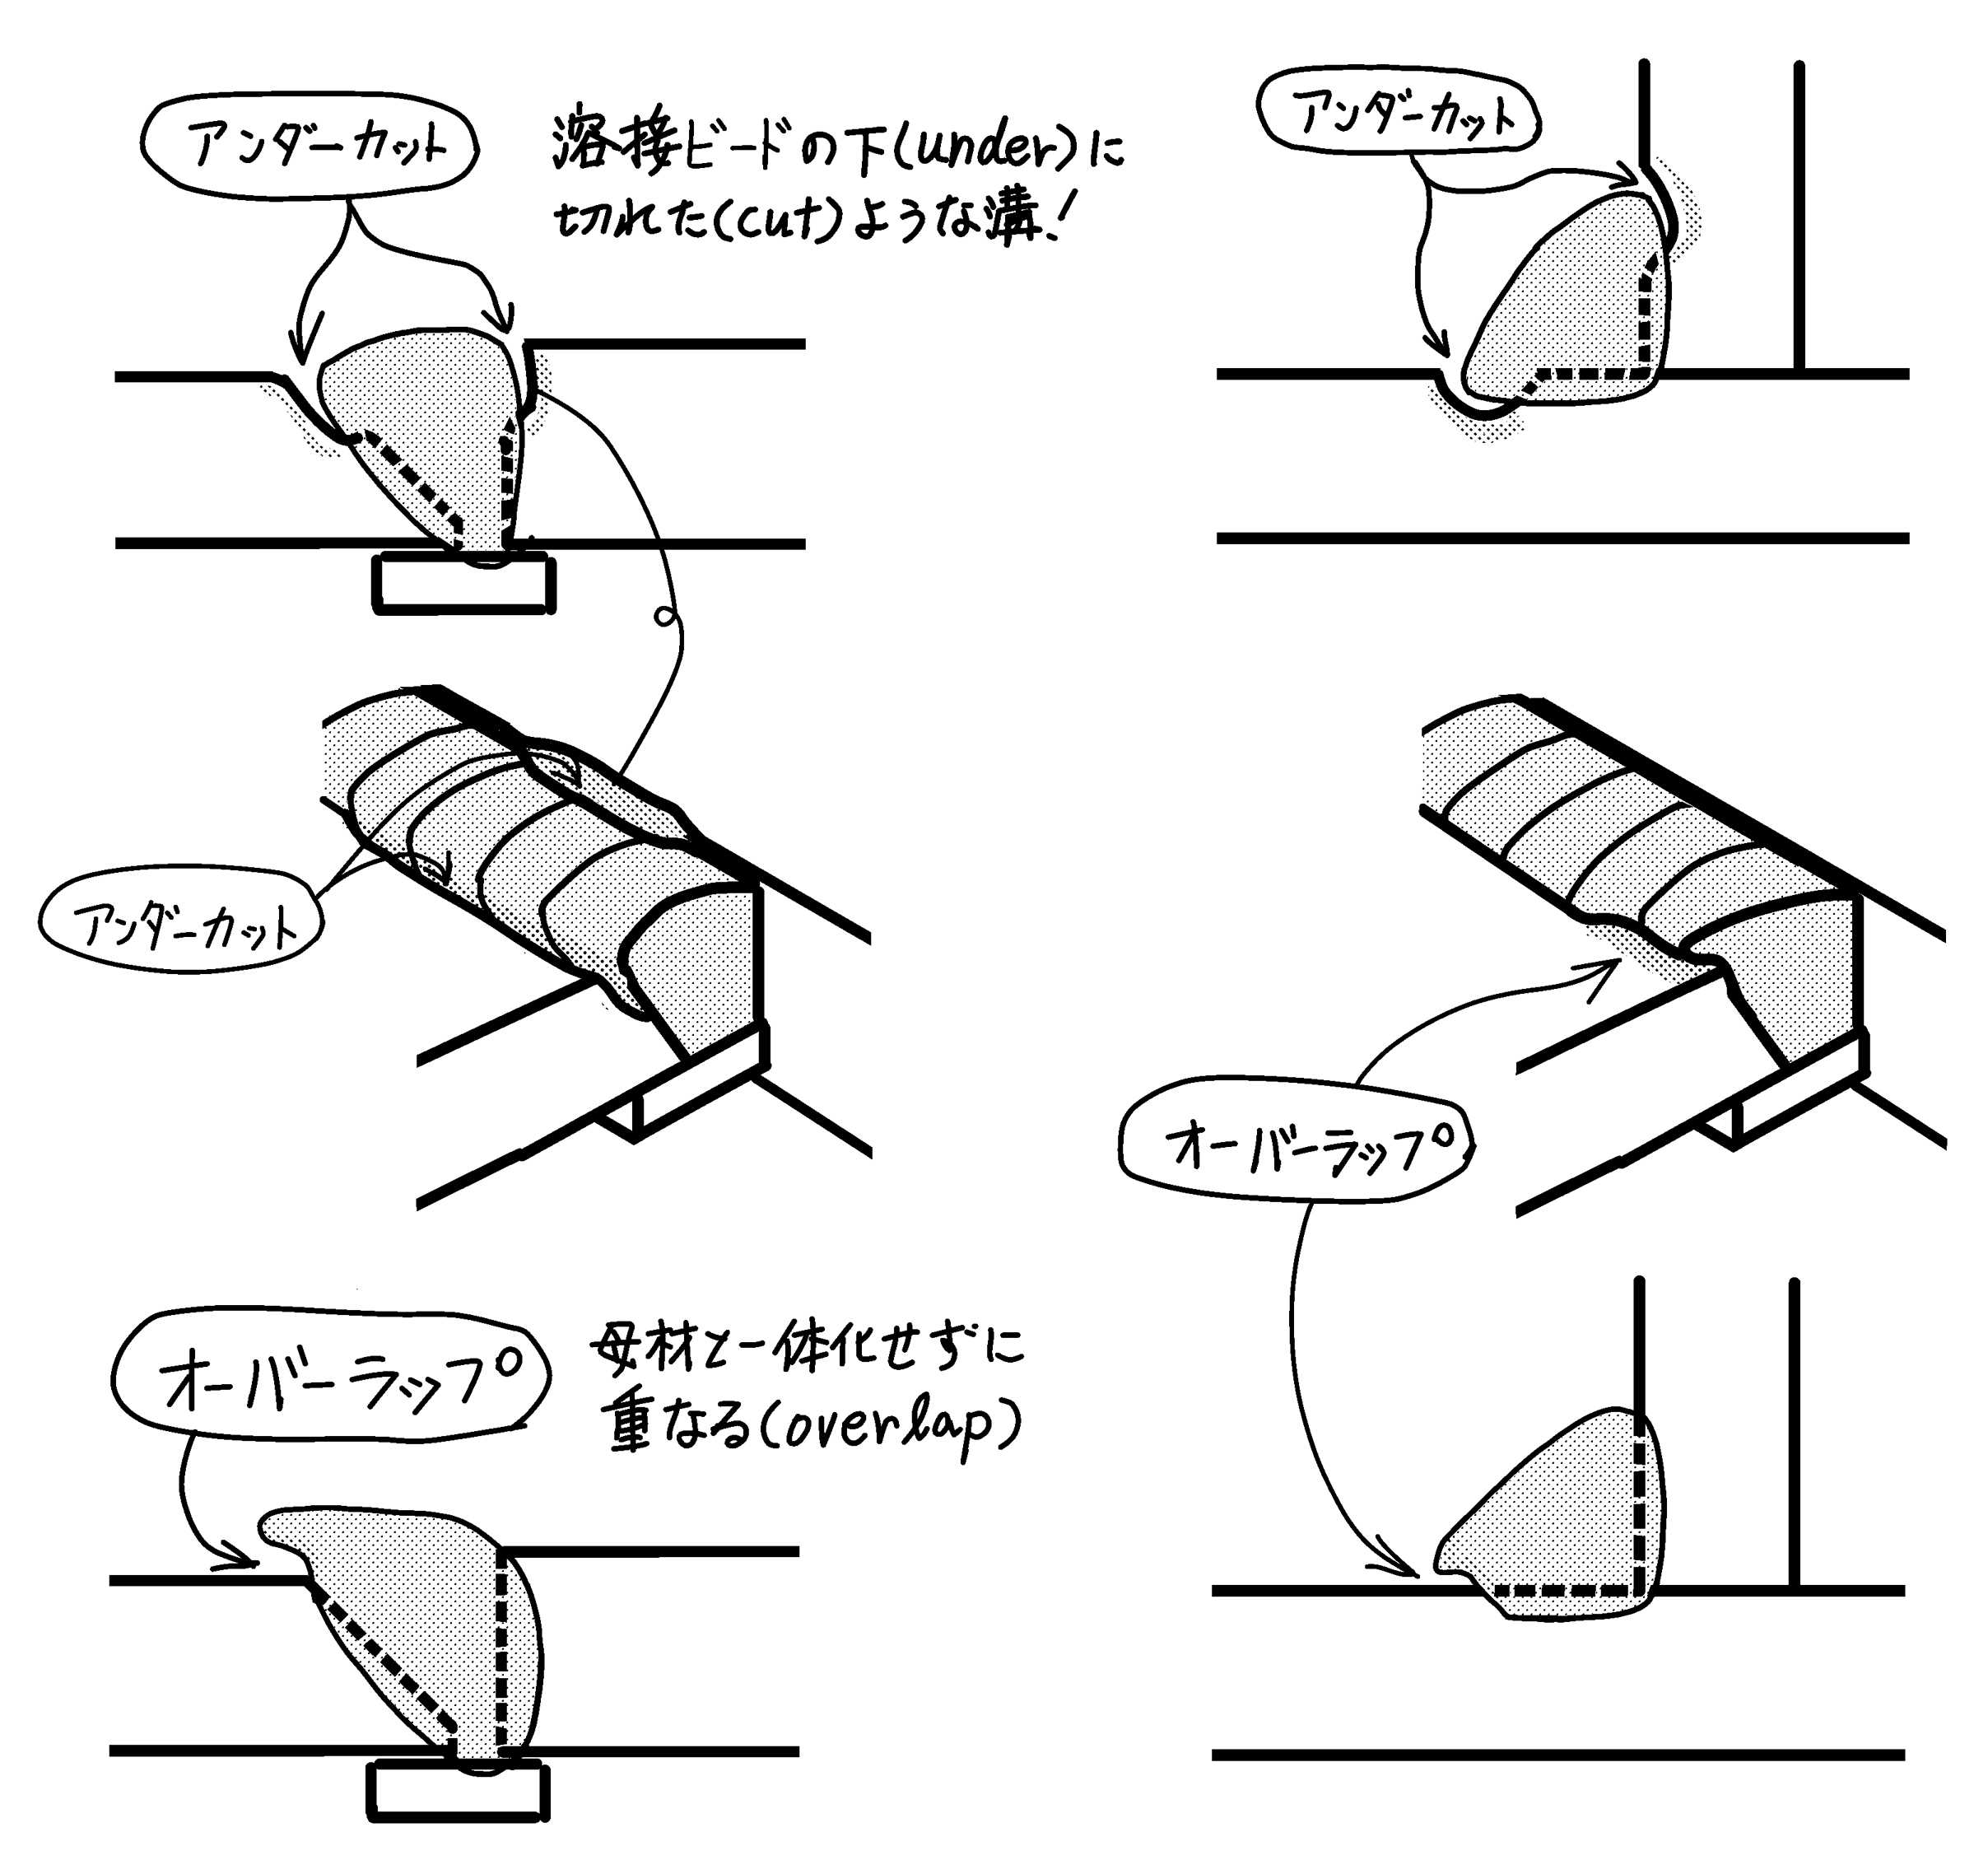
アンダーカットを恒久的に防ぐためには、溶接機の数値設定と手作業のモーション管理の双方を適正化しなければなりません。
1. 適切な溶接電流と電圧の設定バランス
母材の板厚に対して過大な電流値を選定しないことが鉄則です。半自動溶接機では、電流値に対して電圧が高すぎるとアークが広がり、低すぎるとスパッタが増加します。ビード止端部が母材となだらかに馴染む適正アーク長(2〜3mm程度)を維持できる電圧レンジをテストピースで必ず見極めてください。
2. 運棒速度とトーチ角度の黄金比
- 運棒速度のコントロール:溶融池の輪郭を常に目視で追い、止端部の母材が溶けてできた窪みに溶融金属が満ちるのを確認してからトーチを進めます。
- ウィービングのタメ:ウィービング溶接を行う場合、ビード中央は素早く通過させ、止端部(左右の両端)で約0.5〜1.0秒程度トーチを静止(タメ)させて肉を盛る動作を徹底します。
- トーチ角度の保持:後退法(進行方向に対して前傾角度70〜80度)を基本とし、すみ肉溶接では二面に対称な熱配分となるよう45度のノズル角度を崩さないように維持します。
最新のテクノロジーと生活デザインの融合をテーマに、国内外の最新トピックを発信しています。
